

联系我们

当前位置:
融拓金属材料(来宾市分公司) >
来宾当地产品频道
【精密无缝管】精密合金管高标准高品质
更新时间:2026-10-09 21:14:25 ip归属地:来宾,天气:晴,温度:18-32 浏览次数:5 公司名称: 融拓金属材料(来宾市分公司)
以下是:广西省来宾市【精密无缝管】精密合金管高标准高品质的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 7/kg |
| 发货期限 | 3-5天 |
| 供货总量 | 8988896 |
| 运费说明 | 电议 |
| 产品材质 | 齐全 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 适用领域 | 机械 化工 建材 |
| 产地 | 山东 |
| 材质 | 45# |
| 品牌 | 融拓 |
| 范围 | 【精密无缝管】精密合金管供应范围覆盖广西省、桂林市、南宁市、柳州市、梧州市、北海市、钦州市、贵港市、玉林市、百色市、贺州市、河池市、来宾市、崇左市、防城港市 兴宾区、忻城县、象州县、武宣县、合山市等区域。 |
以下是:广西省来宾市【精密无缝管】精密合金管高标准高品质的图文视频



【融拓】业务覆盖多领域场景,主营兴宾50Cr无缝钢管、忻城冷拔无缝钢管、合山镀锌管20#、桂林45#无缝钢管、南宁[钢管]、梧州40MnB无缝钢管等产品服务。在广西省来宾市采购【精密无缝管】精密合金管高标准高品质请认准融拓金属材料(来宾市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:张经理-【052788266888】)。 广西壮族自治区,来宾市 来宾拥有“中国观赏石之城”等美称。被评为首批“公共文化服务体系示范区”创建城市,“全国全民健身示范城市”,“全国文明城市提名城市”,“全国双拥模范城”,“森林城市”,“广西园林城市”。2014年,来宾被列为首批新型城镇化综合试点地区。2017年11月,来宾获评全国未成年人思想道德建设工作先进城市(区)。
观看我们的产品视频,就像打开了一扇通往【精密无缝管】精密合金管高标准高品质产品世界的窗户。您将看到产品的每一个细节,感受到它的每一处独特之处。视频将为您呈现一个真实、立体的产品形象,让您对它有更深入的了解和认识。
以下是:广西来宾【精密无缝管】精密合金管高标准高品质的图文介绍

精轧管的优质性主要是表现在哪些方面。精度高:外径公差:±0.03mm;内径公差:±0.02mm;厚度偏差:≤0.03mm;同心度:≤0.03mm;直线度:≤0.08mm/m。规格齐圆管、方矩管、异型管等均可依照客户产品要求承制;承制范围:外径:Φ3mm ~ Φ158mm;厚度:0.3 mm ~ 10mm。
破坏性测试扣口,压扁,扭曲,直线度,表面粗糙度等性能均在汽车行业用精轧管标准之上;并可配合客户产品设计要求承制。品质保障,外径、内径、厚度千分尺、游标卡尺、洛氏硬度器、粗糙度测量仪器等品质检验器材齐全,以“品质乃公司之血脉”为准则全力做到质检合格。
精轧管是具有很多的公差和尺寸的,只有精轧管在进行制作的过程中才会达到一个公差的一个规范操作,由于精轧管在进行制作的过程中是要进行公差的选择的,这样的话精轧管在进行设计中才会有更好地效果。精轧管一般在进行选择公差的时候要保证常见的尺寸的规范性,还要注意精轧管公差的各种的条件和市场的综合的需求,这样的话精轧管在加工的时候就会保证比较好的效果。电位差计用的精轧管型材断面为“︼”型材重量30 g/m,断面尺寸公差范围为±0 07 mm.织机用的精轧管型材断面为“■”,断面尺寸公差为±0.04mm,角度偏差小于0.5°,弯曲度为0.83×L。A1050、A1100、A3003、A6061、A6063(低、中强度合金)小型精密挤压型材的小壁厚0.5mm,小断面积20mm2.A5083、A2024、A7075、(中、高强度铝合金)小型精密挤压型材的小壁厚0.9mm,小断面积110mm2。


怎样提高精轧管的抗拉强度?精轧管也可用涡流探伤代替水压试验。试验压力或涡流探伤对比试样尺寸应符合GB 3092的规定。钢材力学性能是保证钢材终使用性能(机械性能)的重要指标,它取决于钢的化学成分和热处理制度。在钢管标准中,根据不同的使用要求,规定了拉伸性能(精轧管抗拉强度、屈服强度或精轧管、伸长率)以及硬度、韧性指标,还有用户要求的高、低温性能等。精轧管抗拉强度(σb):试样在拉伸过程中,在拉断时所承受的 力(Fb),出以试样原横截面积(So)所得的应力(σ),称为精轧管抗拉强度(σb),单位为N/mm2(MPa)。它表示金属材料在拉力作用下抵抗破坏的 能力。式中:Fb--试样拉断时所承受的 力,N(牛顿); So--试样原始横截面积,mm2。精轧管(σs):具有屈服现象的金属材料,试样在拉伸过程中力不增加(保持恒定)仍能继续伸长时的应力,称精轧管。若力发生下降时,则应区分上、下精轧管。精轧管的单位为N/mm2(MPa)。 上精轧管(σsu):试样发生屈服而力首次下降前的 应力; 下精轧管(σsl):当不计初始瞬时效应时,屈服阶段中的小应力。 式中:Fs--试样拉伸过程中屈服力(恒定),N(牛顿)So--试样原始横截面积,mm2。断后伸长率:(σ)在拉伸试验中,试样拉断后其标距所增加的长度与原标距长度的百分比,称为伸长率。 以σ表示,单位为%。式中:L1--试样拉断后的标距长度,mm; L0--试样原始标距长度,mm。断面收缩率:(ψ)在拉伸试验中,试样拉断后其缩径处横截面积的 缩减量与原始横截面积的百分比,称为断面收缩率。以ψ表示,单位为%。式中:S0--试样原始横截面积,mm2; S1--试样拉断后缩径处的少横截面积,mm2。硬度指标 :金属材料抵抗硬的物体压陷表面的能力,称为硬度。根据试验方法和适用范围不同,硬度又可分为布氏硬度、洛氏硬度、维氏硬度、肖氏硬度、显硬度和高温硬度等。对于管材一般常用的有布氏、洛氏、维氏硬度三种。布氏硬度(HB):用一定直径的钢球或硬质合金球,以规定的试验力(F)压入式样表面,经规定保持时间后卸除试验力,测量试样表面的压痕直径(L)。布氏硬度值是以试验力除以压痕球形表面积所得的商。以HBS(钢球)表示,单位为N/mm2(MPa)。
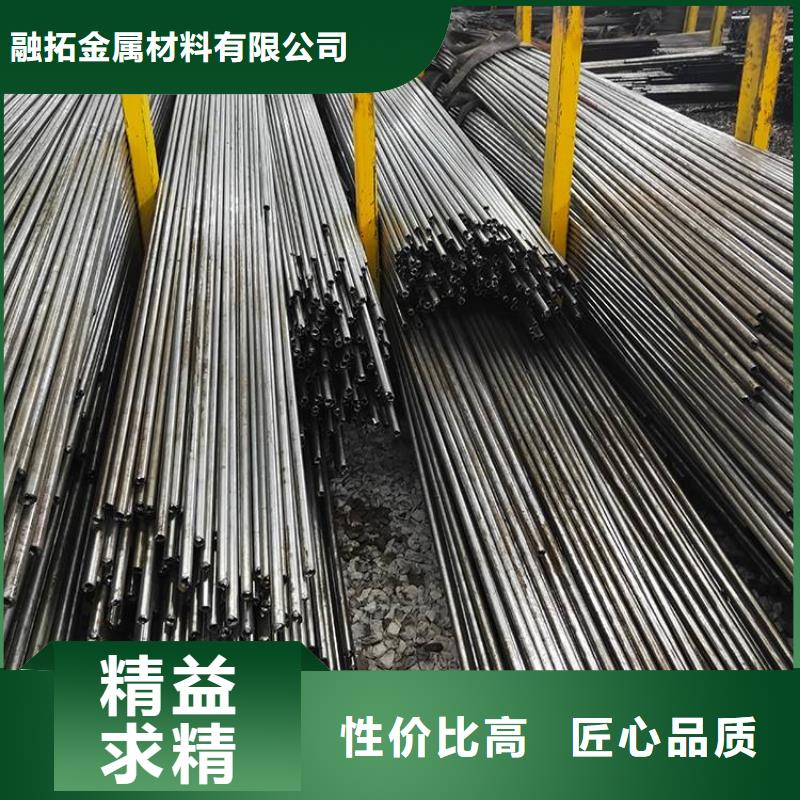


融拓金属材料(来宾市分公司)以良好的信誉、优质的 来宾本地45CrNiMoVA精密管、来宾45Mn2精密管产品、雄厚的实力、低廉的价格享誉全国30多个省、市、自治区、直辖市及国外, 来宾本地35CrMnSi精密管、来宾本地50Cr精密管产品深得用户依赖。
我公司本着诚实守信的原则,一直深受国内外厂商的信赖和支持。 我们将始终坚持“开拓国际市场,信誉就是效益”的经营理念,凭借一批思想统一、团结拼搏、业务熟练、对客户高度负责的团队力量,与广大客户携手共进,合作双赢,一起迎接明天的辉煌!

切成单根钢管后,每批钢管头三根要进行严格的首检制度,检查焊缝的力学性能,化学成份,溶合状况,钢管表面质量以及经过无损探伤检验,确保制管工艺合格后,才能正式投入生产。焊缝上有连续声波探伤标记的部位,经过手动超声波和X射线复查,如确有缺陷,经过修补后,再次经过无损检验,直到确认缺陷已经。带钢对焊焊缝及与螺旋焊缝相交的丁型接头的所在管,全部经过X射线电视或拍片检查。每根钢管经过静水压试验,压力采用径向密封。试验压力和时间都由钢管水压机检测装置严格控制。试验参数自动打印记录。管端机械加工,使端面垂直度,坡口角和钝边得到准确控制。
精轧管生产工艺特点:精轧管的生产工序,与用其它方式生产的大直径钢管的生产工序相比,有如下特点:原料准备工序简单;原料上机后,管坯用一道工序就可做成;不需要矫直工序。
精密无缝钢管机的生产效率一直是人们为关注的问题。提高冷轧管机的生产效率就是提高冷轧精密无缝钢管机的小时产量产量A、一般用下式进行计算冷轧管机的小时.从上式可知,提高轧厚壁无缝管机产量的 个重要途径就是提高轧管机的速度。要想提高轧管速度,必须首先解决轧管机机架的惯性力和惯性扭矩的平衡方法及具体结构,各个零部件的强度和刚度以及润滑、冷却、使用寿命等问题。加大送进量,和提高延伸率人是提高轧管机产量的又一有效的措施。为此,采用环形孔型块是理想的解决方法,它既有利于加长机架行程又不过多地增加轧辊的直径。

今年在广西省来宾市本地购买【精密无缝管】精密合金管高标准高品质有了新选择,融拓金属材料(来宾市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的【精密无缝管】精密合金管高标准高品质产品。如需购买或咨询,请随时联系我们,联系人:张经理-【052788266888】,地址:广西省来宾市武宣县323省道北30米桂福菌业产业园9幢。